


Введение в процесс нанесения покрытия на кремниевую сталь (1)
Nov 27, 2023
Оставить сообщение
GNEE-ориентированная кремниевая сталь
По сравнению с горячекатаными листами из кремнистой стали,холоднокатаная кремниевая стальЛисты имеют очевидную особенность: в процессе производства на их поверхность наносится слой покрытия. Данное покрытие не только обладает высокими изоляционными свойствами, но также обладает коррозионной стойкостью и технологичностью. , хорошая термостойкость, поверхностное покрытие из ориентированной стали может улучшить магнитные свойства. Межслойная изоляция готового горячекатаного прокаталист кремниевой сталив основном завершается вымачиванием в лаке, травлением и последующей сушкой. Позвольте мне представить вам процесс нанесения покрытия на кремниевую сталь:
Изоляционное покрытие, используемое в настоящее время длянеориентированная кремниевая стальпредставляет собой неорганически-органическое гибридное изоляционное покрытие, называемое полуорганическим покрытием (хромат-органическая смола Т4): Т0: вода, борная кислота (H3BO3), хромовый ангидрид (CrO3), добавки и т. д. ; Удельный вес T0 (1,161~1,175 г/см3, 25 градусов).
Основные причины, влияющие на качество покрывающей жидкости
(1) Влияние температуры
По мере повышения температуры эффективное время хранения покрывающей жидкости Т4 сокращается, а именно: 10 градусных -5 дней, 20 градусных -3 дней и 30 градусных -2 дней.
(2) Влияние времени
При той же температуре с течением времени цвет покрывающей жидкости становится все темнее и темнее и, наконец, портится и списывается. Из-за влияния температуры на жидкость для нанесения покрытия система нанесения покрытия имеет отдельную систему охлаждения, в которой в качестве среды используется вода. Циркуляционный насос подает холодную воду в каждую точку охлаждения (включая циркуляционный бак и накопительный бак). В резервуаре распределены змеевидные трубки, а непрерывная циркуляция холодной воды в трубке поддерживает температуру покрывающей жидкости на нужном уровне.<20°C. This ensures the freshness of the coating fluid.
Из-за влияния времени на жидкость для покрытия, жидкость для покрытия должна быть израсходована как можно скорее в ходе производственного процесса, а затем должна быть добавлена свежая жидкость для покрытия, чтобы предотвратить ухудшение качества жидкости для покрытия и ухудшение качества покрытия; Если устройство выходит из строя и требует технического обслуживания, его следует остановить, немедленно слить жидкость для покрытия из циркуляционного резервуара и резервуара для хранения и промыть водой, чтобы предотвратить слипание жидкости для покрытия и засорение насоса и труб после износа.
(3) Контроль количества покрытия
Количество покрытия: Масса покрытия на единицу площади стальной полосы, г/м2. Чтобы обеспечить комплексные характеристики покрытия, необходимо заранее протестировать различные покрытия, чтобы определить целевое значение и диапазон контроля оптимального количества покрытия.
Факторы, влияющие на количество покрытия
(1) Удельный вес покрывающей жидкости: чем выше удельный вес, тем больше количество покрытия;
(2) Скорость устройства: поскольку наносящий валик является следующим валиком, количество покрытия пропорционально скорости устройства. Чем выше скорость, тем толще слой покрытия;
(3) Уменьшение количества покрывающего валика: количество покрытия обратно пропорционально уменьшению количества покрывающего валика. Чем больше уменьшение, тем тоньше покрытие;
(4) Форма валика для нанесения покрытия: Валик для нанесения покрытия изготовлен из кислотостойкой резины. Факторы формы ролика включают твердость, диаметр, угол, глубину, количество зубьев и т. д. резинового ролика. Чем больше и глубже канавка, тем больше зубцов и толще покрытие.
Принцип оборудования валика для нанесения покрытий
(1) Попробуйте выбрать одну и ту же модель валика для нанесения покрытия в зависимости от типа валика;
(2) Из-за воздействия силы тяжести количество покрытия на нижней поверхности относительно тонкое, поэтому в качестве нижнего валика следует использовать валик для нанесения покрытия с высокой твердостью, небольшим диаметром и глубокими канавками;
(3) Ролики для нанесения покрытия следует заменять парами.
Отрегулируйте угол распыления и количество распыляемой жидкости для покрытия.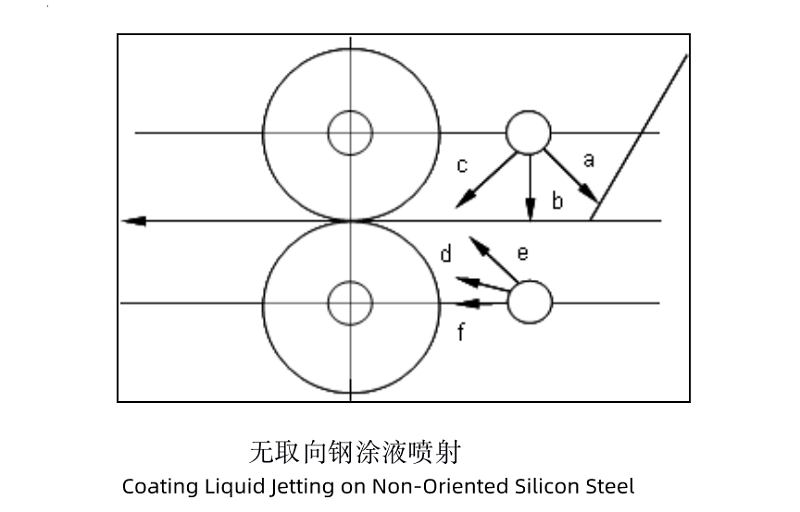
Среди них направления впрыска c и e являются правильными, другие направления вызовут дефекты покрытия.
Принцип регулировки угла распыления и объема распыления покрывающей жидкости должен обеспечивать плавное и равномерное распыление покрывающей жидкости на покрывающий валик без перерывов, а также предотвращать слишком высокое давление распыления покрывающей жидкости или слишком высокое направление распыления. заголовок покрывающей жидкости. Распылили неправильно. Для образования пузырьков также необходимо не допускать слишком низкого давления распыления покрывающей жидкости или неправильного направления распыления коллектора покрывающей жидкости, что приводит к отсутствию распыления покрывающей жидкости или распылению на покрывающий валик, что приводит к дефекты покрытия, такие как отсутствие покрытия и пятна.
Причины и меры борьбы с основными дефектами покрытий
(1) Отсутствует покрытие:
Причина: Это вызвано засорением форсунок, коллекторов, циркуляционных насосов и другого оборудования, неправильным углом распыления покрывающей жидкости или недостаточным количеством покрывающей жидкости.
Контрмеры: Регулярно проверяйте во время работы, своевременно очищайте и очищайте жатку, а также регулируйте давление впрыска и угол жатки.
(2) Двойная линия:
Причины: Удельный вес покрывающей жидкости слишком высок; вязкость покрывающей жидкости высокая; твердость покрывающего валика высокая; уменьшение покрытия валиком небольшое.
Контрмеры: строго стандартизировать операцию подготовки жидкости и контролировать долю жидкости для покрытия в пределах целевого диапазона в соответствии с процессом; разумно контролировать температуру покрывающей жидкости. Высокотемпературные жидкости для покрытия склонны к старению, но если температура слишком низкая, вязкость жидкости для покрытия будет высокой, и она будет растекаться во время нанесения покрытия. Медленно образуются двойные линии (оптимальная температура – 10-20 градус); ролик для нанесения покрытия имеет высокую твердость, и во время нанесения покрытия легко образуются двойные линии. Поэтому валик для нанесения покрытия с более низкой твердостью следует выбирать в зависимости от скорости устройства, а валик для нанесения покрытия следует выбирать в соответствии с фактической ситуацией с нанесением покрытия. Разумно отрегулируйте количество вмятин на покрывающем валике.
(3) Неровный тон:
Причины: плохая очистка щелочью, масляные пятна на стальной пластине; неравномерное покрытие; старение покрывающего валика; неправильный контроль температуры сушки и обжига и т. д.
Меры противодействия: Улучшить качество щелочной очистки; строго контролировать количество покрытия в соответствии со стандартами покрытия и своевременно регулировать уменьшение валика для нанесения покрытия, чтобы гарантировать, что количество покрытия на всей поверхности стальной пластины контролируется в пределах целевого диапазона с как можно меньшим отклонением, тем самым обеспечивая покрытие. Униформа; Если обнаружено, что покрывающий валик стареет, его следует своевременно заменить, а температуру печи для сушки и спекания следует своевременно контролировать в разумных пределах в соответствии с изменениями скорости агрегата.